Öne Çıkan Mühendislik Bulguları
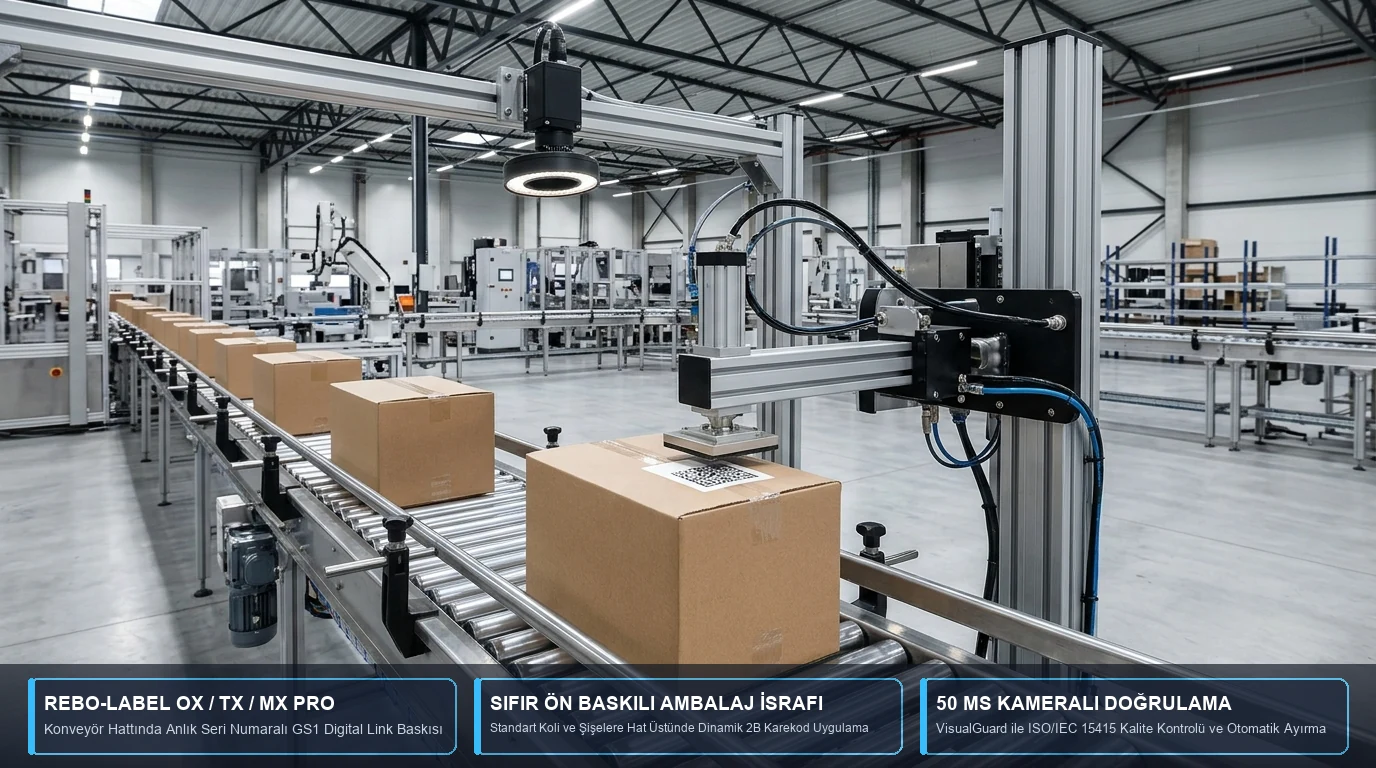
- Ön Baskılı Ambalaj İsrafına Son (Tek Tip Koli + Hat Üstü Dinamik 2B Etiketleme): Her ülke mevzuatı, kampanya veya içerik değişikliği için önceden basılmış (pre-printed) ambalaj stoğu tutmak yerine; jenerik ambalaj üzerine konveyör hattında Rebo-Label
OX,TXveMX Prootomatik yazdır-yapıştır sistemleriyle GS1 Digital Link (ISO/IEC 18004 QR / ISO/IEC 16022 DataMatrix) basılması, yeniden baskı ve ambalaj hurdası maliyetini ortadan kaldırır [1, 2]. - Konveyör Hızında (30–60 Ürün/Dk) Seri Numaralı (AI 21) Değişken Veri Akışı: Statik "bas ve unut" karekodların aksine, her ürüne tekil
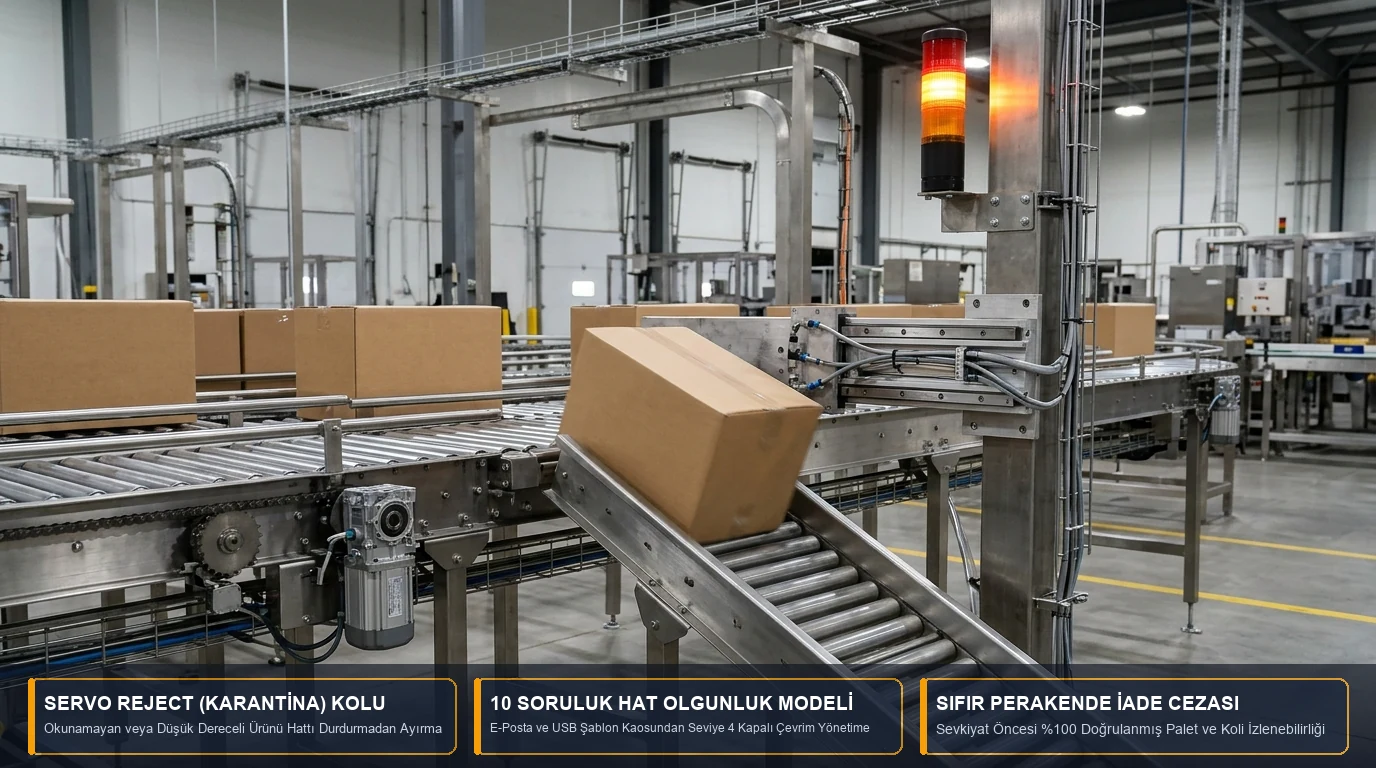
AI (21) Seri Numarası,AI (10) Parti/LotveAI (17) SKTiçeren 90+ karakterlik URI kodlamak, yazıcı motorunda çift tamponlu (double-buffered) gerçek zamanlı matris hesaplaması ve 300 DPI termal kafa hassasiyeti gerektirir [2, 4]. - 5 Kademeli Etiketleme Olgunluk Modeli ve 50 ms Kameralı Doğrulama: Üretim hatlarının standardizasyon olgunluğunu 10 kriterli matrisle ölçen tesisler; hat üstü VisualGuard™ kamera ile her 2B karekodu ISO/IEC 15415 (en az 2,5 / B derecesi) standardında doğrulayarak okunamayan ürünleri elektrikli servo ayırıcı kol (reject) ile anında hattan ayırır [1, 5, 6].
1. Neden "Bas ve Unut" Ön Baskılı Ambalajlar Konveyör Hatlarında Sürdürülebilir Değil?
Gıda, içecek, ilaç, kozmetik, kimya ve ihracatçı sanayi tesislerinde ambalaj maliyetlerini şişiren en büyük gizli kalem; önceden matbaada basılmış (pre-printed) ürün kutuları, etiket ruloları ve dış kolilerin mevzuat veya pazarlama değişikliği nedeniyle hurdaya ayrılmasıdır [1]. Ürün ambalajı üzerine matbaada basılan statik bir QR kod ("print and forget") yalnızca sabit bir web adresine gider; ne ürüne ait AI (10) Parti/Lot ve AI (17) Son Kullanma Tarihi bilgisini taşır ne de Temmuz 2024'te yürürlüğe giren AB Sürdürülebilir Ürünler İçin Ekotasarım Tüzüğü (Regulation EU 2024/1781 — ESPR Dijital Ürün Pasaportu / DPP) [3] için gereken parti/seri bazlı yaşam döngüsü izlenebilirliğini karşılar.
Ekim 2026'da Loftware'in yayımladığı "Ambalajı Büyüme Kanalına Dönüştürmek ve 2026 Etiketleme Eğilimleri" raporu [1] ile GS1 Sunrise 2027 (Aralık 2027) geçişi [2], yüksek hızlı üretim hatlarında **Standart Jenerik Ambalaj + Hat Üstü Dinamik Otomatik Yazdır-Yapıştır (Print & Apply)** mimarisinin hem sürdürülebilirlik hem de üretim hızı açısından yeni endüstri standardı olduğunu ortaya koymaktadır:
| Mühendislik ve Maliyet Kriteri | Geleneksel Ön Baskılı (Pre-Printed) Ambalaj ve Statik QR Kod | Rebo-Label (OX / TX / MX Pro) Hat Üstü Dinamik GS1 Digital Link (Print & Apply) |
|---|---|---|
| Ambalaj Envanteri ve Hurda (Sürdürülebilirlik) | Her SKU, ihracat dili ve kampanya için ayrı ön baskılı koli/etiket stoğu tutulur; mevzuat değiştiğinde stoklar çöpe gider [1]. | Tek tip standart koli/ambalaj kullanılır; tüm ülke, dil, lot ve GS1 Digital Link 2B karekod bilgileri konveyör üstünde anlık basılır [1, 2]. |
| İzlenebilirlik Derinliği (GS1 & AB DPP) | Tüm ürünlerde aynı statik QR kod vardır; parti (AI 10), SKT (AI 17) ve tekil seri numarası (AI 21) ayırt edilemez. |
Her ürüne tekil /01/{GTIN}/10/{Lot}/21/{Seri}?17={SKT} URI'si basılır; AB ESPR 2024/1781 DPP ve 5996 / 7223 sayılı Kanun uyumu sağlanır [2, 3]. |
| İçerik ve Hedef Güncelleme Esnekliği | Hedef web sayfası veya kullanım kılavuzu değiştiğinde fiziksel ambalajların yeniden basılması gerekir. | Sıfır Yeniden Baskı: Fiziksel etiket değişmeden bulut çözümleyici (Resolver) üzerinden hedef içerik, dil veya geri çağırma uyarısı anında güncellenir [1, 2]. |
| Hat Değişim (Changeover) Süresi | Yeni ürün partisine geçerken operatörler ön baskılı ambalaj ve etiket rulolarını değiştirmek için hattı 15–30 dakika durdurur. | Merkezi ERP/MES üzerinden OPC UA ile yeni şablon 1 saniyenin altında Rebo-Label baskı motoruna yüklenir; hat durmadan üretime devam eder [6]. |
2. Konveyör Hızında Seri Numaralı (AI 21) Dinamik 2B Karekod Baskı ve Uygulama Fiziği
Bir konveyör hattında dakikada 30 ila 60 adet ürüne veya koliye her seferinde farklı bir seri numarası (AI 21) içeren GS1 Digital Link 2B karekod basıp yapıştırmak, sabit bir 1B barkodu çoğaltmaktan çok daha yüksek bir mekatronik ve veri işleme disiplini gerektirir. Otomatik Etiketleme Makinesi (Print & Apply) seçiminde dinamik 2B karekodlar için üç kritik mühendislik şartı sağlanmalıdır [4, 6]:
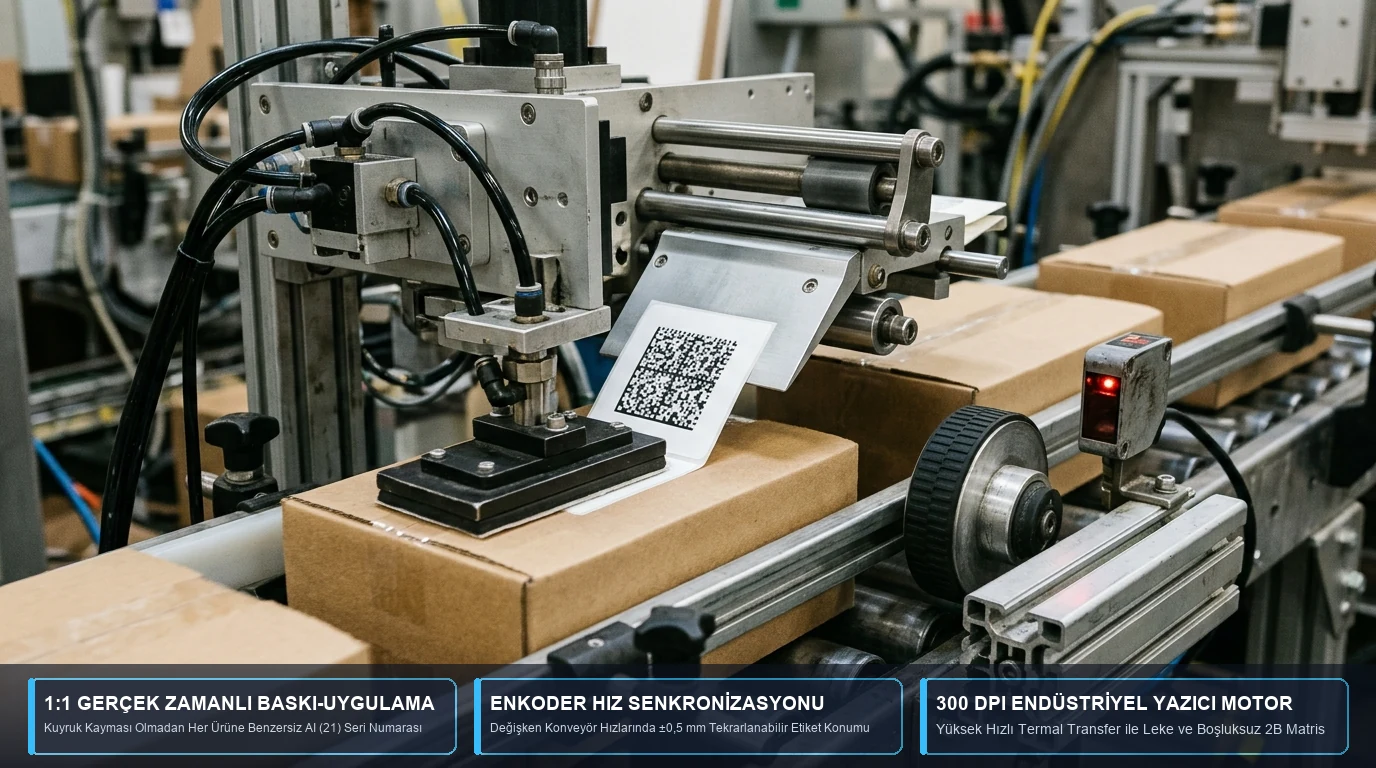
- Çift Tamponlu (Double-Buffered) Gerçek Zamanlı Değişken Veri İşleme: Seri numaralı bağlantılı ambalajda her etiketin
AI (21)alanı değiştiği için ISO/IEC 18004 (QR) veya ISO/IEC 16022 (DataMatrix ECC 200) Reed-Solomon hata düzeltme hücre dizilimi her üründe baştan sona değişir [4]. Rebo-LabelOX,TXveMX Prosistemleri, önceki etiketi elektrikli servo veya pnömatik kolla koliye yapıştırırken; bir sonraki ürünün ZPL II / TSPL veri paketini TCP Port9100ve IEC 62541 OPC UA üzerinden arka tampon bellekte (back-buffer)< 20 msiçinde işleyerek sıfır bekleme süresiyle (zero-downtime serialization) basar (ERP ve SAP S/4HANA entegrasyon mimarisi için ERP (SAP) Entegreli Otomatik Etiketleme ve Ürün Veri Yönetimi rehberimizi inceleyebilirsiniz). - 300 DPI Endüstriyel Termal Kafa ve Tam Nokta (Integer Dot) Senkronizasyonu: Üzerinde 85–110 karakterlik
https://...GS1 Digital Link adresi bulunan bir QR kod veya DataMatrix, küçük bir modül boyutuna (X-boyutu = 0,339 mm – 0,423 mm) sahiptir. 203 DPI baskı kafalarında yüksek konveyör hızlarında hücre kenarlarında merdiven etkisi oluşurken; Rebo-Label ünitelerinde kullanılan 300 DPI (11,8 nokta/mm) endüstriyel baskı motorları ve enkoder hız eşlemesi, keskin karesel hücreler üretir [4, 5]. - Yüzey Geometrisine Göre Servo ve 6 Eksenli Robotik Uygulama: Silindirik şişeler, esnek ambalajlar veya oluklu mukavva koliler üzerinde 2B karekodun buruşmadan düz bir yüzey olarak okunabilmesi için Tam Elektrikli Servo Aplikatörler veya çok yüzlü palet/koli hatlarında 6 Eksenli Robotik Etiketleme Kolları ile
±0,5 mmkonumlandırma hassasiyeti sağlanır (atık taşıyıcı kağıdı ortadan kaldıran çevreci hatlar için Taşıyıcısız (Linerless) Otomatik Etiketleme Sistemleri yazımıza göz atabilirsiniz).
3. Hat Üstü Kameralı Doğrulama (VisualGuard™) ve 5 Kademeli Etiketleme Olgunluk Modeli
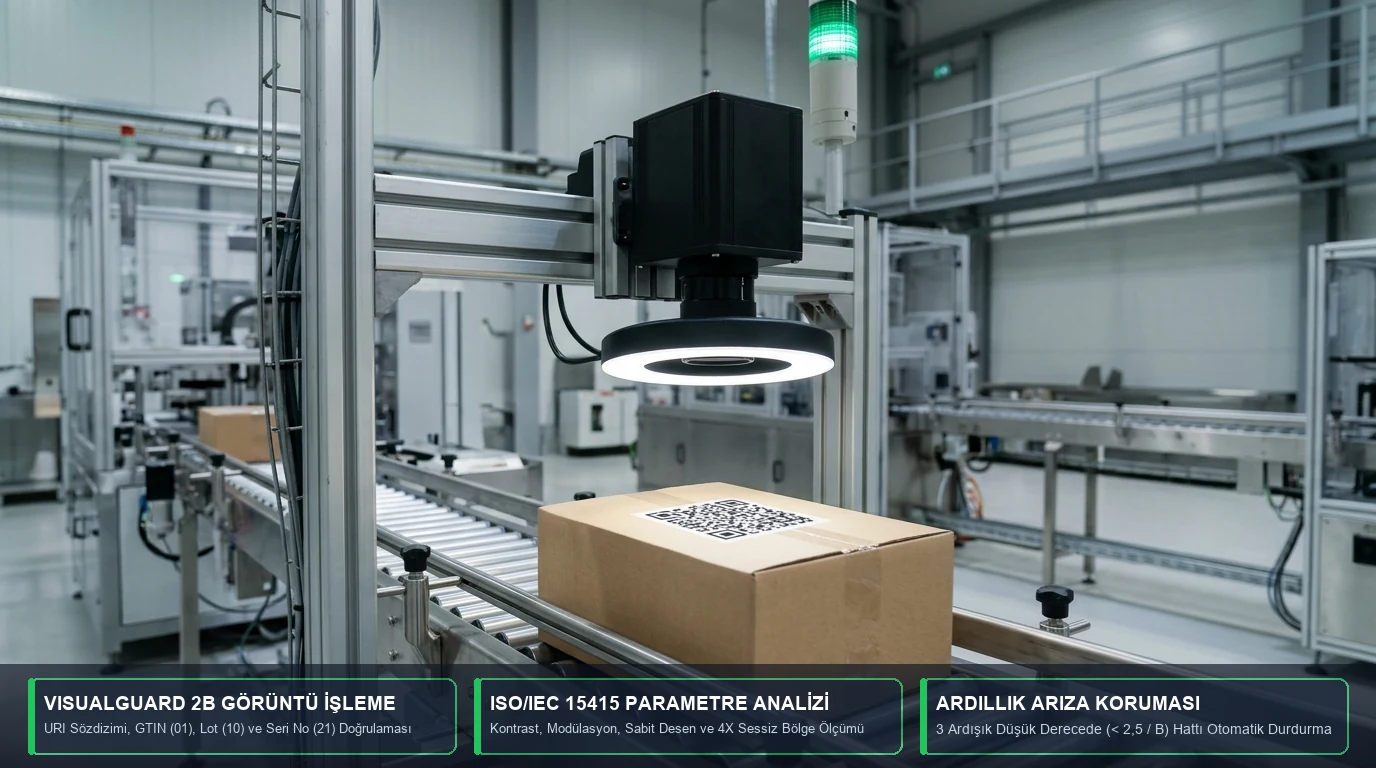
Bağlantılı ambalaj üzerindeki 2B karekod hem perakende kasasında (POS), hem lojistik depoda hem de tüketicinin cep telefonunda okunacağı için, konveyör hattından tek bir bozuk karekodun bile çıkmasına izin verilemez. Loftware'in 10 soruluk Etiketleme Olgunluk Değerlendirmesi (Labeling Maturity Assessment) çerçevesini [1] endüstriyel konveyör otomasyonuna uyarladığımızda, fabrikaların 5 olgunluk kademesinden geçtiği görülür:
| Olgunluk Seviyesi | Üretim Hattı Etiketleme Durumu | Operasyonel Risk ve Fire Oranı | Hedeflenen Standartlaşma Adımı |
|---|---|---|---|
| Seviye 1: Elle ve Dağınık Süreç | Operatörler Excel ve e-posta ile gelen listelere bakarak masaüstünde etiket basıp kolilere elle yapıştırır [1]. | Çok yüksek insan hatası, eğri etiket, yanlış parti kodu ve yüksek ön baskılı ambalaj israfı. | Yerel Excel dosyalarını kaldırıp merkezi veri kaynağına geçmek. |
| Seviye 2: Hat Dışı Ön Baskı | Etiketler vardiya öncesinde toplu basılır; konveyör kenarında rulo halinde bekletilip yarı otomatik uygulanır. | Vardiya değişiminde kalan etiket ruloları karışır; tekil seri numarası (AI 21) verilemez. |
Gerçek zamanlı hat üstü yazdır-yapıştır (Print & Apply) mimarisine geçiş. |
| Seviye 3: PLC Senkronlu Print & Apply | Konveyör üzerinde Rebo-Label ünitesi enkoder ve fotosel tetiğiyle her ürüne anlık etiket basıp yapıştırır. | Mekanik hız ve konum doğruluğu (±0,5 mm) sağlanır; ancak operatör HMI'dan şablon seçiyorsa veri riski sürer. |
Operatör ekranını kilitleyip doğrudan ERP/MES OPC UA bağlantısı kurmak. |
| Seviye 4: Merkezi Yönetimli Hat | Şablonlar merkezi kasadan (Governed Workspace) sürüm kontrolüyle gelir; SAP/ERP iş emri doğrudan makineye akar [1]. | Veri hatası sıfırlanır; ancak termal kafa çizilmesi nedeniyle oluşan fiziksel baskı kusuru gözden kaçabilir. | Hat üstü kapalı çevrim yapay görme (Machine Vision) doğrulaması eklemek. |
| Seviye 5: Kapalı Çevrim Bağlantılı Ambalaj (Tam Olgunluk) | Her ürüne tekil GS1 Digital Link 2B karekod (DPP) basılır; VisualGuard™ kamera 50 ms'de ISO/IEC 15415 kalitesini doğrular ve hatalı ürünü servo kolla ayırır [2, 3, 5, 6]. | Sıfır Hatalı Sevkiyat & Sıfır Ön Baskılı Ambalaj Hurdası: Tam izlenebilirlik ve yeniden baskısız dinamik içerik yönetimi. | Tüm tesis ve fason üretici (CMO) hatlarında aynı Seviye 5 standardını yaygınlaştırmak. |
Seviye 5 olgunluk kademesinde çalışan Bilgisayarlı Görü (VisualGuard) Kamera Sistemleri ve CUDA Rust GPU Görüntü İşleme Mimarisi, saniyede onlarca kare yakalayarak 2B karekodun Sabit Kalıp Hasarı (Fixed Pattern Damage), Eksenel Düzensizlik (Axial Non-Uniformity) ve Kullanılmayan Hata Düzeltme (UEC) değerlerini ISO/IEC 15415 standardına göre puanlar [5].
4. Konsorsiyum Mühendislik, Yazılım ve ERP Ekosistemi
Konveyör hattındaki tam otomatik yazdır-yapıştır yatırımınızı fabrikanızın diğer donanım, yazılım ve muhasebe katmanlarıyla bütünleştirmek için konsorsiyum rehberlerimizden yararlanabilirsiniz:
- Masaüstü/Endüstriyel Termal Yazıcılar, 2B POS/Depo Okuyucular ve UL 969 Etiket/Ribon Seçimi: Konveyör hattı dışındaki istasyonlarda kullanılan 300/600 DPI barkod yazıcılar, GS1 Sunrise 2027 uyumlu 2B CMOS barkod okuyucular ve sentetik etiket/ribon kimyası için Rebo Teknoloji — Bağlantılı Ambalaj, Dinamik 2B Karekod ve GS1 Digital Link Donanım Rehberi'ni inceleyin.
- ZPL II (`^BQ`/`^BX`), TSPL2 ve ESC/POS ile GS1 Digital Link Programlama: Yazıcı motorlarına gönderilen GS1 Digital Link URI sözdizimi, hata düzeltme seviyeleri ve bulut SDK entegrasyonu için Printzen.app — ZPL II, TSPL2 ve ESC/POS ile GS1 Digital Link ve Dinamik 2B Karekod Programlama dokümantasyonuna göz atın.
- KOBİ'lerde Excel, E-Posta ve "Usta Hafızası" Riskini Bitiren Devir-Teslim ve Olgunluk Testi: Siparişten sevkiyata departmanlar arası devir-teslim disiplini, VUK e-İrsaliye mevzuatı ve 10 soruluk dijital olgunluk değerlendirmesi için UstaHesap — KOBİ'lerde Excel, E-Posta ve Usta Hafızasına Dayalı Yönetimin Gizli Maliyeti ve ERP Olgunluk Rehberi analizine başvurun.
✅ Hangi Tesisler Hat Üstü GS1 Digital Link Print & Apply Sistemine Geçmeli?
- Çoklu SKU, ihracat dili veya sık değişen kampanya/mevzuat nedeniyle ön baskılı ambalaj ve etiket hurdası yaşayan gıda, ilaç, kozmetik ve sanayi üreticileri.
- AB Dijital Ürün Pasaportu (ESPR 2024/1781) ve GS1 Sunrise 2027 kapsamında her ürüne konveyör hızında tekil seri numaralı (
AI 21) 2B karekod basmak zorunda olan fabrikalar. - Hat üstü ISO/IEC 15415 kameralı doğrulama ve otomatik ayırma (reject) ile sıfır okunamaz barkod garantisi arayan yüksek hızlı hatlar.
❌ Hangi Senaryolarda Masaüstü / Mobil Yazıcı ve Okuyucu Çözümü Seçilir?
- Otomatik konveyör hattı bulunmayan, düşük hacimli manuel paketleme masalarında veya mağaza içi kasa/raf etiketleme operasyonlarında robotik Print & Apply yerine masaüstü/endüstriyel yazıcılar ve 2B el okuyucuları kullanılır (bkz. Rebo Teknoloji GS1 Digital Link Donanım Rehberi).
Sıkça Sorulan Sorular
Konveyör hattında önceden basılmış (pre-printed) renkli ambalaj yerine Rebo-Label ile hat üstü dinamik 2B karekod basmak ambalaj firelerini nasıl azaltır?
Geleneksel üretimde her ülke dili, kampanya URL'si veya mevzuat revizyonu için matbaada ayrı ön baskılı koli ve ambalaj stoğu tutulur; mevzuat veya içerik değiştiğinde depodaki binlerce ambalaj hurdaya ayrılır. Standart beyaz/jenerik ambalaj üzerine konveyör hattında Rebo-Label OX, TX veya MX Pro otomatik yazdır-yapıştır sistemiyle seri numaralı GS1 Digital Link dinamik 2B karekod basıldığında ise tüm değişken içerik bulut çözümleyici (resolver) üzerinden güncellenir ve ön baskılı ambalaj hurda maliyeti sıfırlanır [1, 2].
Dakikada 45–60 ürün geçen bir konveyör hattında her ürüne farklı seri numaralı (AI 21) GS1 Digital Link QR kod basılırken yazıcı motoru neden duraksamaz?
Statik etiketlerde aynı şablon bellekte sabit tutulurken, seri numaralı dinamik 2B karekodlarda her ürün için Reed-Solomon hata düzeltme matrisi yeniden hesaplanır. Rebo-Label otomatik yazdır-yapıştır sistemlerinde çift tamponlu (double-buffered) gerçek zamanlı ZPL II / TSPL veri akışı ve 32-bit endüstriyel işlemcili baskı motorları kullanılır; önceki etiket pnömatik veya servo kolla uygulanırken sıradaki ürünün tekil GS1 Digital Link karekodu 20 milisaniyenin altında bellekte hazır hale getirilir [4, 6].
Yüksek yoğunluklu GS1 Digital Link 2B karekodların hat üstünde ISO/IEC 15415 standardına göre doğrulanması neden zorunludur?
Bir GS1 Digital Link URI dizisi 80 ila 120 karakter uzunluğunda olduğundan 29×29 veya 37×37 hücreli yoğun bir 2B matris oluşturur. Termal kafadaki tek bir yanık piksel veya ribon kırışması sabit bulucu kalıbı (Finder Pattern) bozabilir. Hat üstü VisualGuard™ kamera sistemi her etiketi uygulama sonrası 50 ms içinde ISO/IEC 15415 parametrelerine (Modülasyon, Kontrast, Kullanılmayan Hata Düzeltme ≥ 2,5 / B) göre denetler ve okunamayan ürünü servo ayırıcı kol ile anında karantinaya ayırır [5, 6].
Üretim hatlarında 5 kademeli Otomatik Etiketleme Olgunluk Modeli (Maturity Model) neyi ölçer?
Olgunluk modeli; bir fabrikanın (1) elle etiket yapıştırma ve Excel/e-posta karmaşasından, (2) bağımsız masaüstü baskıya, (3) PLC senkronlu hat üstü otomatik yazdır-yapıştır (Print & Apply) aşamasına, (4) ERP/MES merkezi şablon yönetimine ve (5) kameralı ISO/IEC 15415 doğrulama ile seri numaralı bağlantılı ambalaj (GS1 Digital Link / DPP) seviyesine geçiş derecesini ölçer [1, 2, 3].
Kaynaklar
- Loftware Endüstri Bülteni & Olgunluk Değerlendirmesi (Ekim 2026). Turn Packaging into a Growth Channel (Dynamic QR Codes & Connected Packaging), 10-Question Labeling Maturity Assessment & Top 5 Trends for 2026.
- GS1 Digital Link Standard: URI Syntax (v1.2 / v1.3) & GS1 Sunrise 2027 (Ambition 2027) Küresel 2B Barkod Geçiş Spesifikasyonu
- Regulation (EU) 2024/1781 (ESPR — Temmuz 2024) — Sürdürülebilir Ürünler İçin Ekotasarım Tüzüğü, Bölüm III: Dijital Ürün Pasaportu (Madde 9–13)
- ISO/IEC 18004:2024 (QR Code Semboloji Spesifikasyonu), ISO/IEC 16022:2024 (Data Matrix ECC 200) ve ISO/IEC 15418:2016 (GS1 Uygulama Tanımlayıcıları)
- ISO/IEC 15415:2024 — İki Boyutlu (2B) Barkod Sembolleri Baskı Kalitesi Test ve Derecelendirme Standardı
- Rebo Teknoloji — Rebo-Label OX, TX ve MX Pro Serisi Yüksek Hızlı Otomatik Yazdır-Yapıştır (Print & Apply) ve VisualGuard™ Görüntü Doğrulama Teknik Şartnamesi